001汽车装配产线
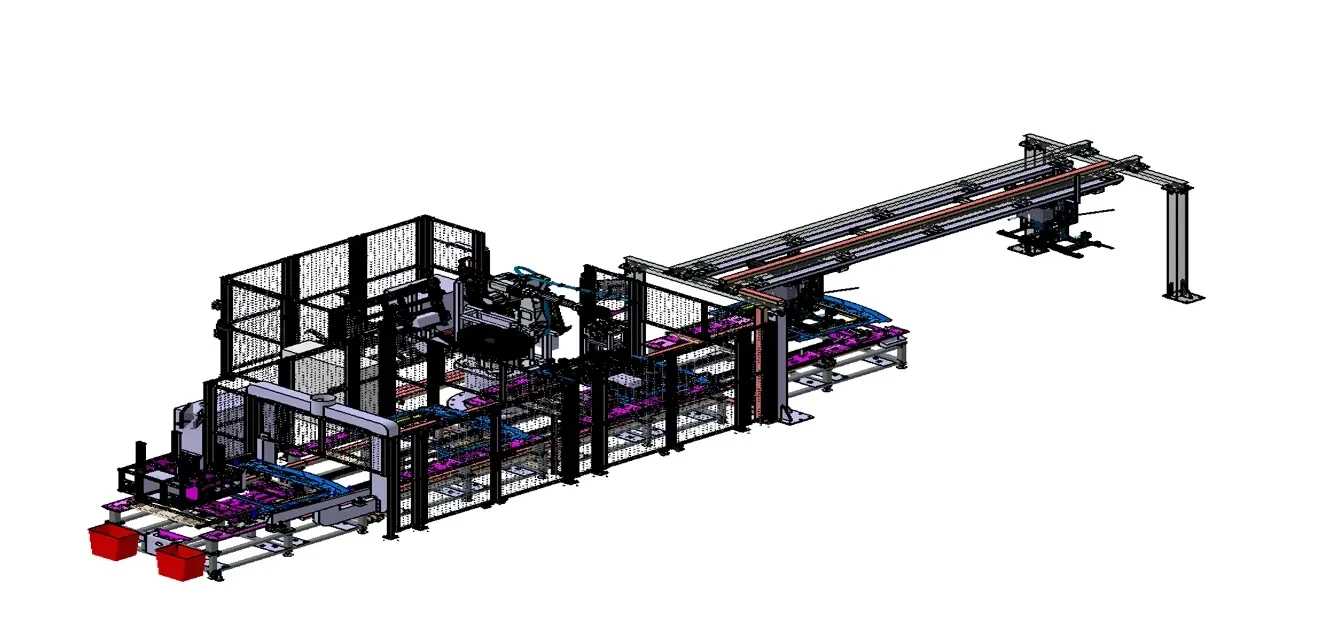
汽车天窗生产线
天窗总成自动装配与检测产线,覆盖装配、检测与下线环节。
工艺组成
集成上料、装配、检测与下料工位,完成天窗总成的自动化装配与在线检测。
技术难点
满足天窗总成对装配精度与密封性能的一致性要求,兼顾多规格产品的柔性切换。
交付成果
实现天窗总成装配过程的自动化流转与在线检测,装配一致性得到提升。
从装配产线到空气弹簧系列产线,用真实项目呈现我们的设计与交付能力。
项目覆盖汽车整车厂与零部件企业的装配、生产与检测环节。
天窗总成自动装配与检测产线,覆盖装配、检测与下线环节。
工艺组成
集成上料、装配、检测与下料工位,完成天窗总成的自动化装配与在线检测。
技术难点
满足天窗总成对装配精度与密封性能的一致性要求,兼顾多规格产品的柔性切换。
交付成果
实现天窗总成装配过程的自动化流转与在线检测,装配一致性得到提升。
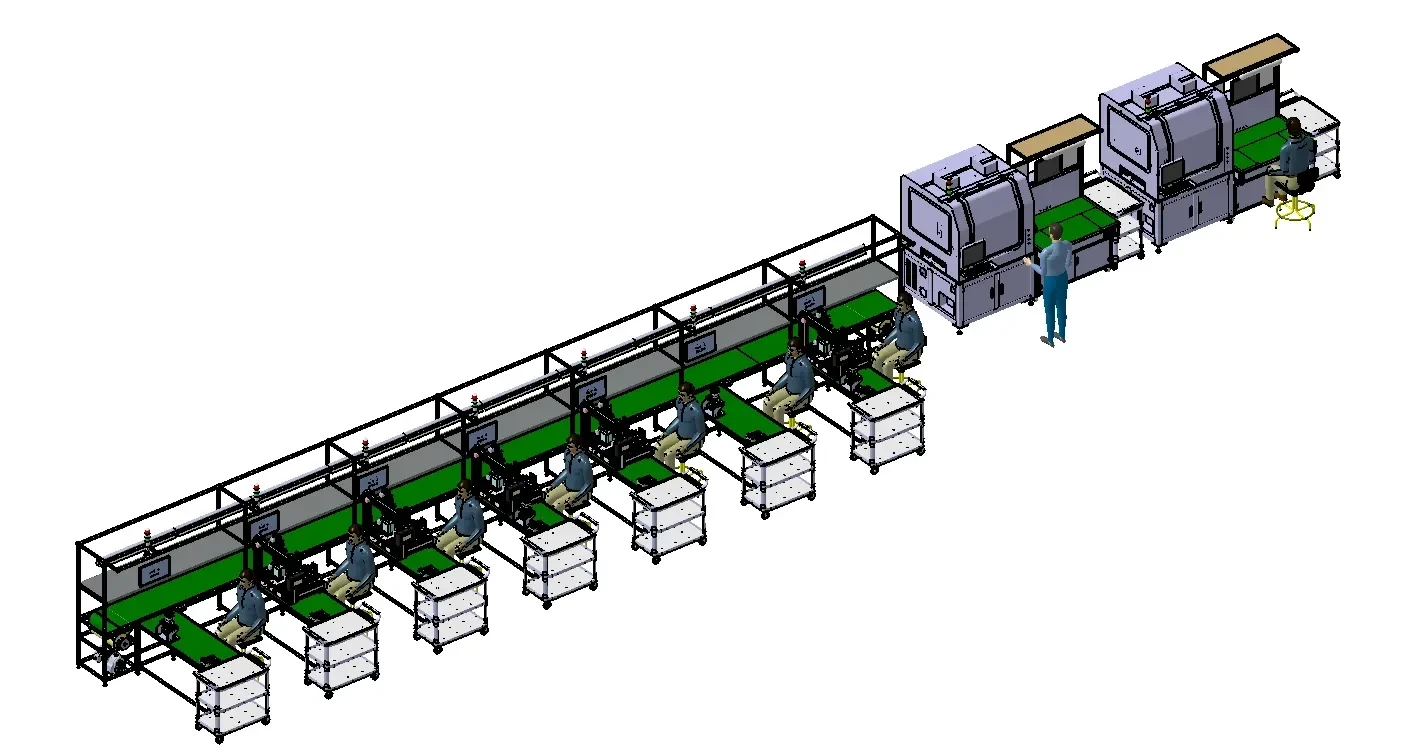
显示屏总成装配与测试产线,覆盖贴合、装配与点灯测试环节。
工艺组成
按贴合、装配、点灯测试与外观检测顺序布置工位,组成连续装配与测试流程。
技术难点
需控制显示面清洁度与贴合质量,兼顾多规格产品换型与测试节拍匹配。
交付成果
实现装配与测试工序的连续流转,测试过程数据可采集、可追溯。
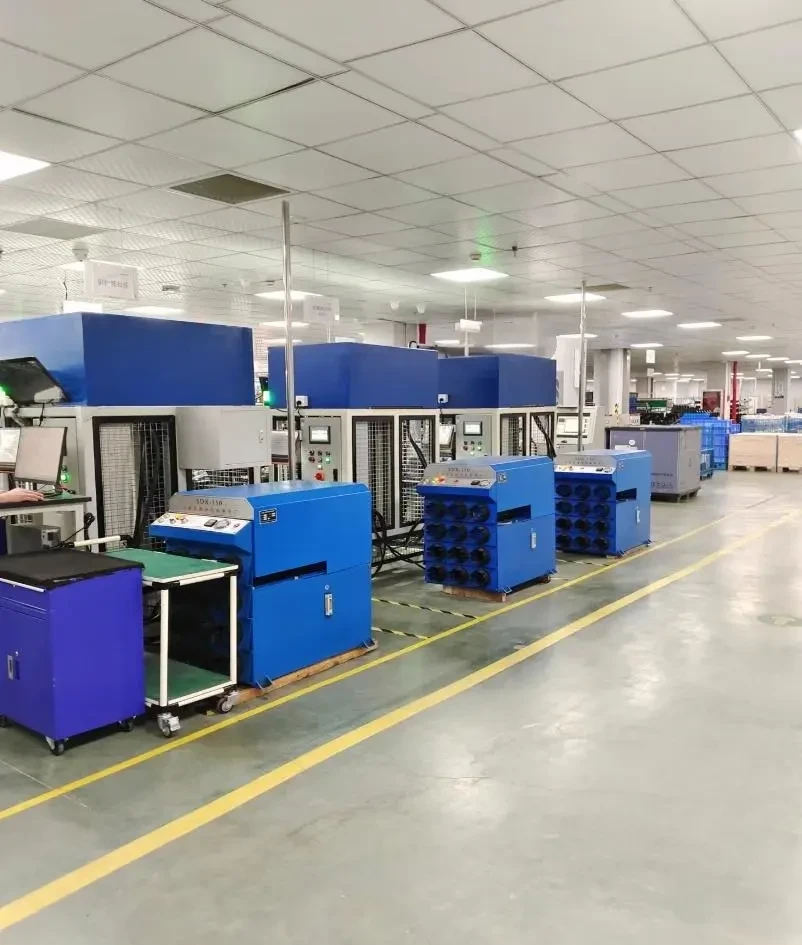
空气弹簧与减震器总成装配产线,覆盖压装、扣压与检测环节。
工艺组成
覆盖压装、扣压、注气与性能检测工位,完成总成装配并逐件采集过程数据。
技术难点
需控制压装与扣压的力位参数,并兼顾注气压力与密封性能的一致性。
交付成果
关键工序参数受控,装配参数与质量检测数据实现联动查询。
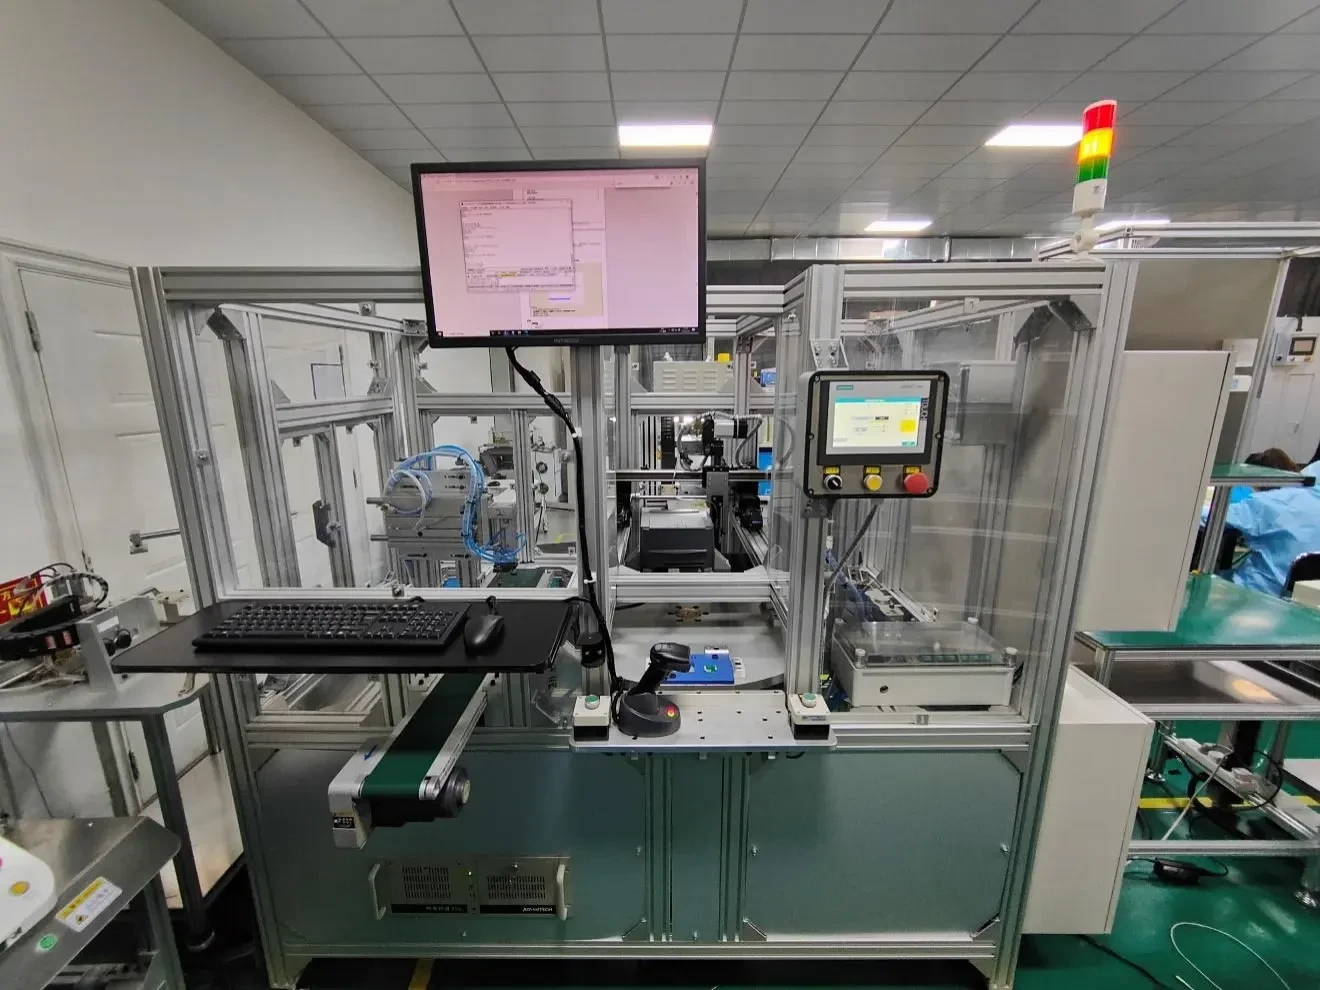
控制器装配与测试产线,覆盖装配、程序烧录与功能测试环节。
工艺组成
配置装配、程序烧录与功能测试工位,配合人机界面完成生产与检测作业。
技术难点
需兼容多型号控制器切换,保证烧录与功能测试的对应关系并防止错装。
交付成果
装配、烧录与测试工序贯通,测试记录按产品序列号可追溯。
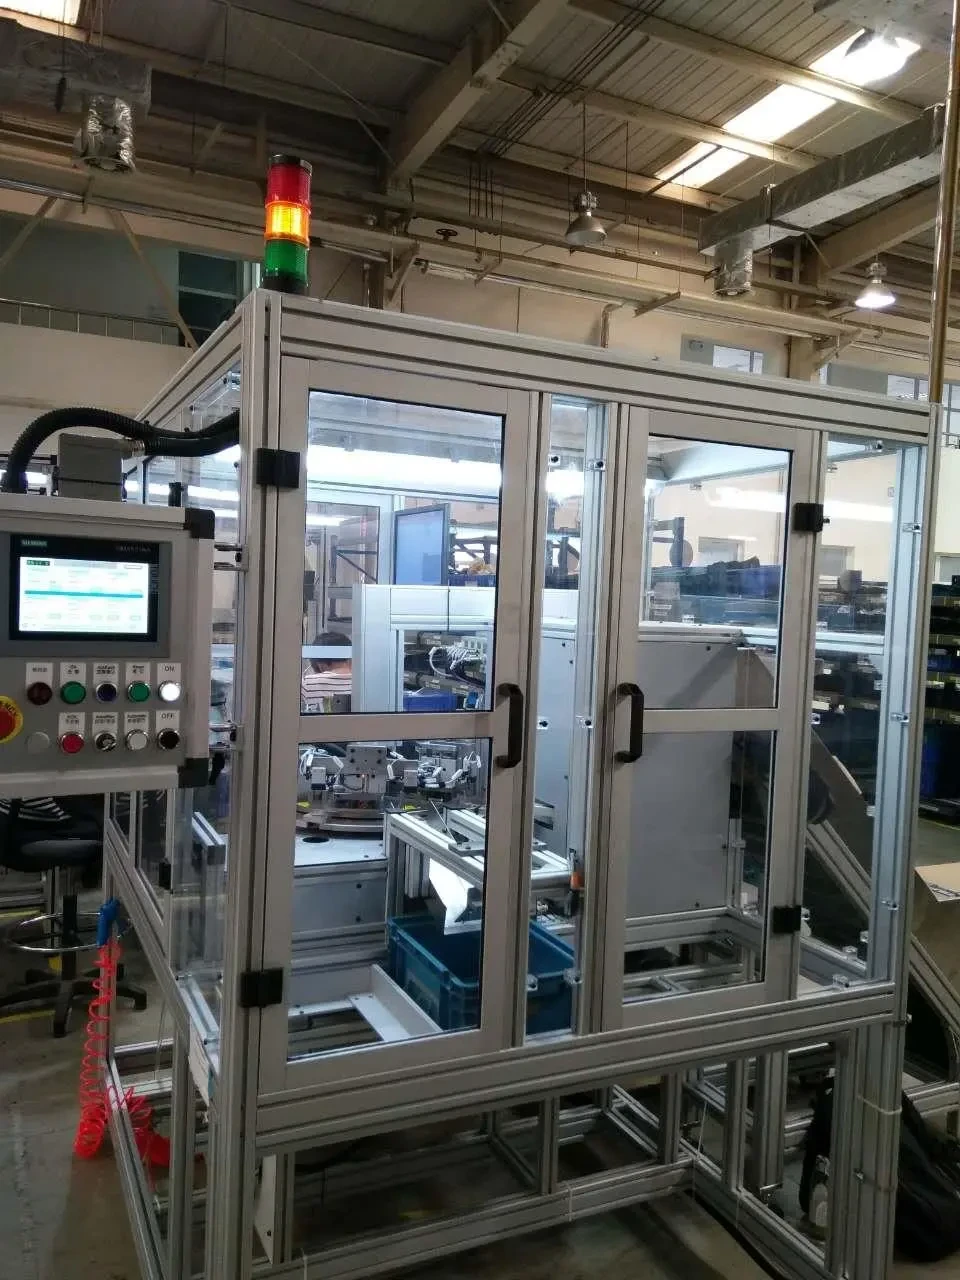
小阀体类零件自动装配单元,覆盖上料、装配、检测与分选环节。
工艺组成
以封闭式自动装配单元实现上料、装配、检测与分选,形成连续作业流程。
技术难点
需解决小尺寸零件的上料稳定性与装配力控制,兼顾节拍与检测准确性。
交付成果
小阀体装配实现自动化作业与不良品自动分选,现场人工干预减少。
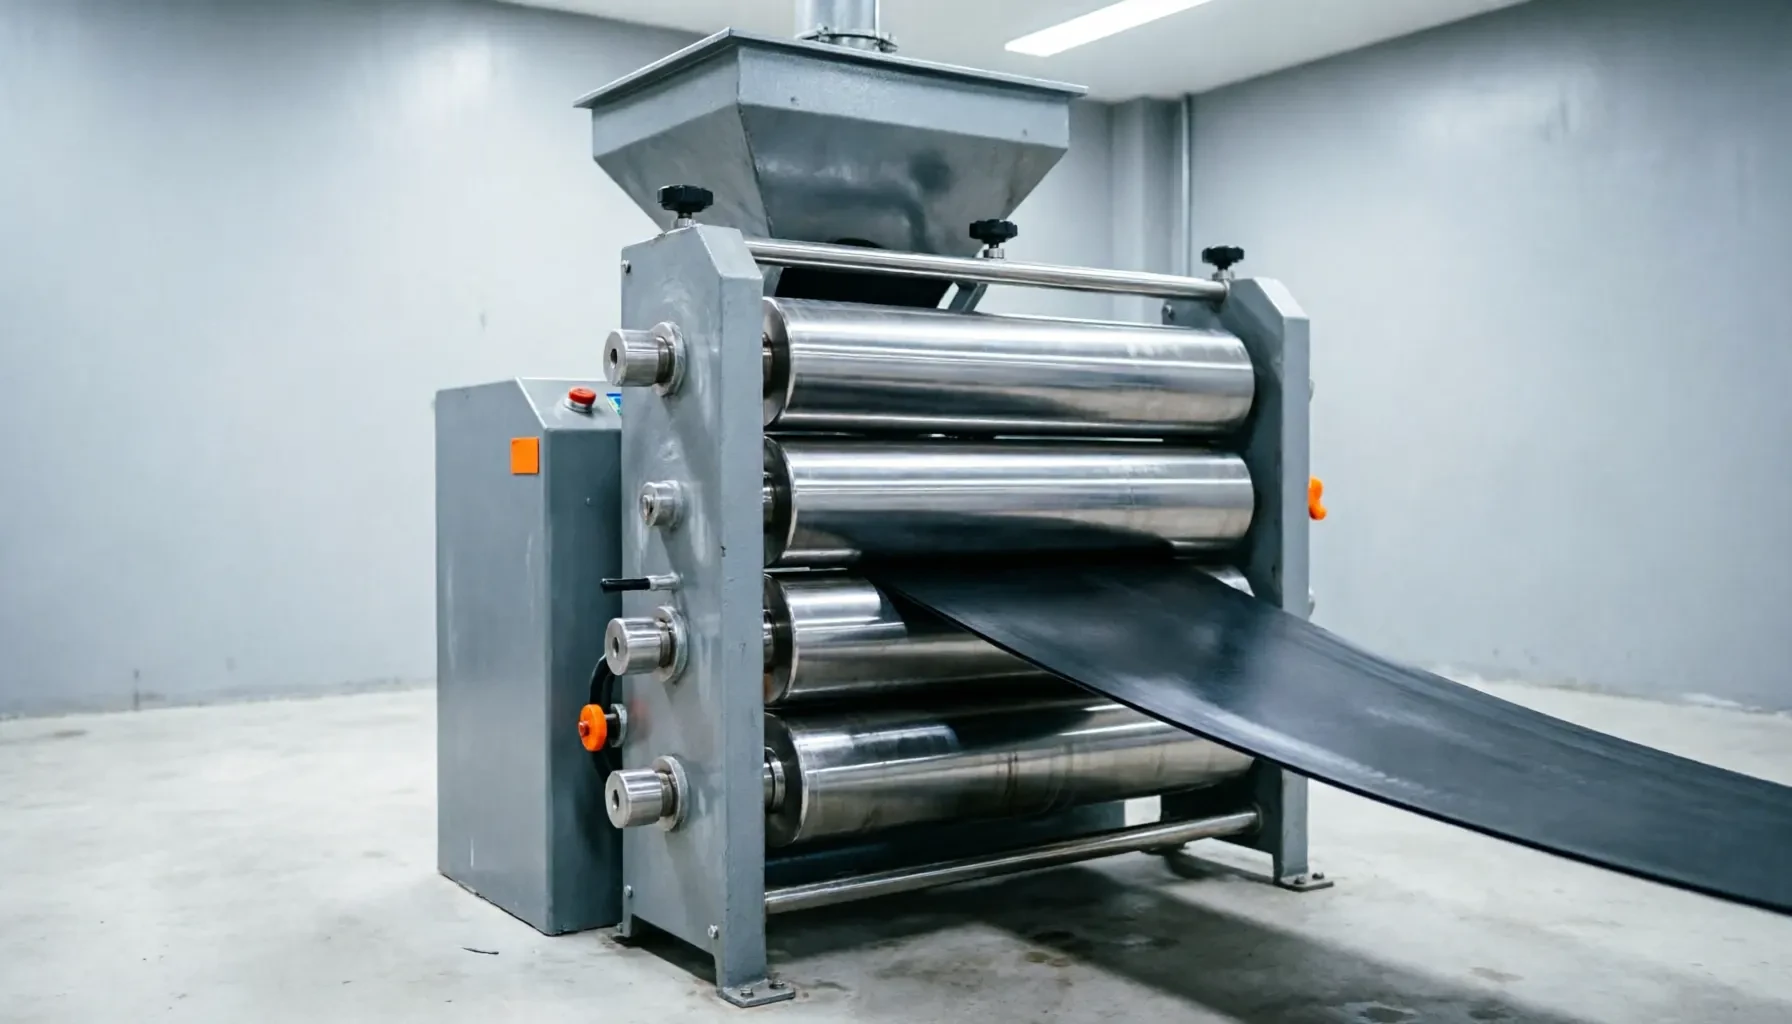
囊皮成型生产线,覆盖胶片压延与缠绕编织成型,兼顾一致性控制。
工艺组成
围绕胶片压延与囊皮缠绕编织成型布置上下料、成型与检测工位,形成连续生产流程。
技术难点
需控制压延厚度均匀性与缠绕张力的一致性,兼顾不同规格囊皮的换型生产。
交付成果
胶片压延与囊皮成型过程稳定运行,配合在线检测保证尺寸与外观一致性。
我们可参考既有项目经验,结合场地与工艺条件提供产线规划与设备定制方案。